

Почему порошок HPMC комкуется при смешивании и как операторы могут предотвратить это?
Почему порошок HPMC образует комки, прежде чем действительно раствориться
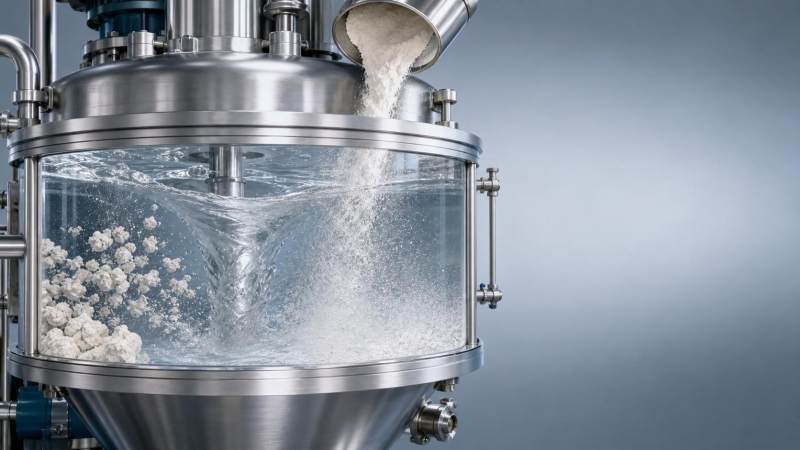
Когда порошок HPMC образует комки в смесительном баке, проблема обычно возникает в первые несколько секунд контакта с водой, а не позднее, на этапе гидратации. Операторы часто описывают это как «плохое растворение», однако во многих случаях порошок не утрачивает способность растворяться химически. Он оказывается физически изолированным. Наружный слой каждой частицы первым смачивается, быстро набухает и образует желеобразную пленку. После того как эта пленка смыкается вокруг сухого ядра, проникновение воды резко замедляется. То, что снаружи выглядит как мягкий комок, в центре может по-прежнему содержать недиспергированный порошок.
Это различие имеет большое значение на производстве. В сухих строительных смесях, плиточных клеях, финишных шпатлевках, системах на основе гипса, моющих средствах и других составах, где порошок HPMC должен равномерно диспергироваться, небольшая начальная агломерация может вызвать более серьезные последующие проблемы: образование «рыбьих глаз» в суспензии, неравномерное нарастание вязкости, нестабильное водоудержание, увеличение продолжительности смешивания и лишние переделки. Иногда операторы увеличивают скорость или продлевают время смешивания, однако после образования набухшей оболочки более интенсивное перемешивание не всегда эффективно решает проблему. Иногда оно лишь разбивает крупные комки на более мелкие, частично гидратированные частицы.
Практический вопрос заключается не в том, может ли порошок HPMC растворяться. Может. Настоящий вопрос состоит в том, вводится ли порошок в условиях, которые позволяют ему диспергироваться до того, как начнется полноценная гидратация.
Условия смешивания, которые обычно вызывают агломерацию
Одной из распространенных причин является слишком быстрое введение чрезмерного количества порошка в воду. Такое происходит как при ручном дозировании, так и в полуавтоматических системах. Если порошок поступает плотной струей, а не равномерным контролируемым потоком, локальная концентрация сразу повышается на поверхности жидкости или вблизи воронки. Частицы HPMC начинают слипаться друг с другом, не успевая разделиться. Операторы могут предполагать, что мощности смесителя достаточно, однако сама по себе мощность не компенсирует неправильную геометрию подачи.
Температура воды — еще один фактор, значение которого часто недооценивают. Разные марки HPMC ведут себя неодинаково при смачивании и гидратации, однако в целом температура влияет на скорость гидратации поверхности и на формирование вязкости раствора. Если смачивание происходит в условиях, способствующих быстрому набуханию поверхности, вероятность образования комков возрастает. Поэтому некоторые предприятия могут без проблем перерабатывать одну и ту же рецептуру в один сезон, а после изменения окружающих условий начинают сталкиваться с комкованием. Сырье не обязательно изменилось — изменился диапазон рабочих условий смешивания.
Конструкция смесительной емкости также важнее, чем предполагают многие отделы закупок. Глубокий бак с плохой циркуляцией у стенки ведет себя иначе, чем хорошо оснащенная отражательными перегородками емкость со стабильным осевым потоком. В застойных зонах могут образовываться плавающие островки порошка. Сильная центральная воронка может выглядеть впечатляюще, но при этом создавать проблемы, если затягивает порошок в узкую зону, где локальное образование геля становится интенсивным. В некоторых случаях умеренное, но равномерно распределенное сдвиговое воздействие обеспечивает более чистую дисперсию, чем простое увеличение частоты вращения.
Дополнительным фактором может быть влажность при хранении. Если порошок HPMC до использования впитал влагу, мелкие частицы могут частично слежаться или потерять сыпучесть. В результате операторы подают неравномерные куски вместо стабильного потока порошка. Это не означает, что продукт непригоден к использованию, однако его поведение в момент внесения меняется, и процедуру смешивания, возможно, потребуется скорректировать.
Одна и та же проблема выглядит по-разному в разных производственных условиях
При производстве сухих строительных смесей порошок HPMC часто предварительно смешивают с цементом, наполнителями, песком или гипсом до добавления воды на строительной площадке либо на последующей стадии процесса. В этом случае комкование часто связано не столько с линией сухого смешивания, сколько с тем, как конечный пользователь готовит раствор. Если монтажник высыпает весь мешок в воду одновременно или использует недостаточно мощный лопастной смеситель, качество диспергирования быстро снижается. Затем претензии возвращаются поставщику материала, хотя истинная причина заключается в способе применения, а не в самом эфире целлюлозы.
В жидких системах картина иная. Производители моющих средств, разработчики химических составов на водной основе или специалисты по смешиванию специальных добавок могут вводить HPMC непосредственно в воду либо в предварительную смесь, содержащую поверхностно-активные вещества и соли. На таких линиях последовательность добавления становится критически важной. Если HPMC вводится после того, как вязкость уже начала повышаться, или после присутствия несовместимых компонентов в высокой локальной концентрации, смачивание может стать неравномерным. То, что выглядит как проблема сырья, иногда оказывается проблемой порядка технологических операций.
Лабораторные испытания также могут вводить в заблуждение при принятии решений о масштабировании. Техник, работающий с небольшой химическим стаканом и осторожно рассеивающий порошок, может получить отличную дисперсию, тогда как на производстве в баке объемом 1 тонна возникает комкование. Разница не является загадочной. При переходе от лабораторного к промышленному масштабу меняются характер контакта порошка с жидкостью, траектория циркуляции, время нахождения вблизи точки подачи и действия оператора. Поэтому выводы, сделанные на основе лабораторного смешивания, всегда следует проверять с учетом фактической скорости подачи и конфигурации смесителя на производственной площадке.
Что операторы могут сделать до изменения материала
Обычно первой корректировкой становится изменение процедуры. Подавайте порошок постепенно, удерживайте точку внесения в зоне стабильной циркуляции и избегайте сброса порошка толстой массой из одной точки. Это звучит очевидно, однако многие устойчивые проблемы с комкованием исчезают после того, как предприятие начинает контролировать введение порошка, а не рассматривает его как незначительную операцию обращения с материалом.
Предварительное смешивание порошка HPMC с другими сухими ингредиентами может помочь, если это допускается рецептурой. Разбавление эфира целлюлозы в более широкой сухой матрице разделяет частицы до их контакта с водой, снижая вероятность немедленного образования оболочки вокруг плотных скоплений порошка. Такой подход уже хорошо известен во многих операциях по производству сухих строительных смесей, однако та же логика может применяться и в некоторых других порошковых системах, если остальные компоненты рецептуры совместимы.
Следующим инструментом управления является вода. Если операторы наблюдают сезонную нестабильность, им следует проверять фактическую температуру воды в баке, а не только номинальные параметры коммунальной системы. Часто внимание сосредотачивают на скорости смесителя и упускают из виду, что технологическая вода летом, нагретые накопительные баки или повышенная температура внутри помещения могут настолько изменить профиль смачивания, что поведение при диспергировании станет другим. На некоторых производствах улучшить контроль позволяет разделение этапов смачивания и полной гидратации.
При хроническом комковании необходимо обратить внимание на выбор смесителя и расположение мешалки. Более быстрый двигатель не обязательно является решением. Цель состоит в равномерном распределении частиц до того, как наружный слой успеет чрезмерно гидратироваться. Если текущая конфигурация создает плохо перемешиваемые углы, разрывы в рециркуляции или точку подачи, в которой порошок падает на плохо движущийся поверхностный слой, процесс останется чувствительным даже при использовании качественного сырья.
Когда вопрос на самом деле связан с выбором марки
Не каждую жалобу на комкование можно решить настройкой смесителя. Выбор марки также имеет значение. Продукты HPMC различаются диапазоном вязкости, характеристиками частиц и пригодностью для конкретных строительных или химических применений. Jinan Ludong Chemical Co., Ltd. поставляет продукты серии HPMC строительных и химических марок, включая варианты с вязкостью от 400 до 200,000 CPS. Такой диапазон полезен, поскольку технологическое поведение и требования конечного применения различаются для плиточных клеев, настенных шпатлевок, самовыравнивающихся составов, гипсовых систем и химических рецептур.
Тем не менее слишком ранняя смена марки может скрыть истинную проблему. Если на предприятии не контролируется подача, не подходят условия по температуре воды или бак создает плохую циркуляцию в точке ввода порошка, новая марка может показать лучшие результаты в одном испытании, а затем снова дать сбой при несколько иных условиях работы смены. Оценка марки наиболее эффективна после того, как сам метод смешивания уже достаточно стабилен. В противном случае команда сравнивает характеристики материала с изменяющимися технологическими параметрами.
Более системный подход заключается в том, чтобы задать несколько конкретных вопросов: комкование возникает сразу или с задержкой? Происходит ли оно в любое время года или только при определенной температуре? Наблюдается ли оно как в опытных, так и в производственных партиях? Возникает ли оно только тогда, когда операторы ускоряют загрузку, чтобы сэкономить время? Ответы на эти вопросы обычно позволяют быстрее отделить технологические неисправности от проблем соответствия материала, чем широкие обсуждения «проблем растворения».
Что обычно проверяют опытные закупщики и производственные команды
Специалисты с практическим опытом оценивают порошок HPMC не только по сертификату или номинальной вязкости. Они проверяют поведение материала при обращении в собственных условиях смешивания. Это означает проверку стабильности подачи порошка, сохранения устойчивой дисперсии при изменении температуры воды, предсказуемости выбранной марки в реальной рецептуре и достаточной широты рабочего диапазона для обычного производства, а не только для идеальных условий испытания.
Это особенно важно в условиях глобальных поставок, когда один производитель может обслуживать разные сегменты рынка, предлагая как строительные, так и химические марки. Производственная мощность Ludong Chemical и широкий диапазон контроля вязкости полезны с точки зрения поставок и применения, однако практическое соответствие по-прежнему определяется процессом заказчика: конструкцией бака, способом загрузки, содержанием твердых веществ, временем смешивания и требованиями к последующим свойствам продукта после гидратации. Даже лучший по характеристикам материал может работать неудовлетворительно, если окружающий его технологический процесс не настроен.
Для операторов на производственной площадке наиболее продуктивная реакция обычно проста и конкретна: наблюдать за первым контактом порошка с водой, контролировать скорость подачи, проверять фактическую температуру воды и осматривать место ввода порошка в баке. Техническим закупщикам и разработчикам рецептур следует переходить к сравнению марок только после того, как эти основные параметры взяты под контроль. Именно тогда обсуждение порошка HPMC становится полезным, поскольку основывается на реальном поведении при смешивании, а не на предположениях о комках, обнаруженных в конце цикла.
Отправить запрос
Мы приветствуем сотрудничество с вами и будем развиваться вместе с вами.