

Почему вариации партий CAS 9004-65-3 могут влиять на эксплуатационные характеристики продукта
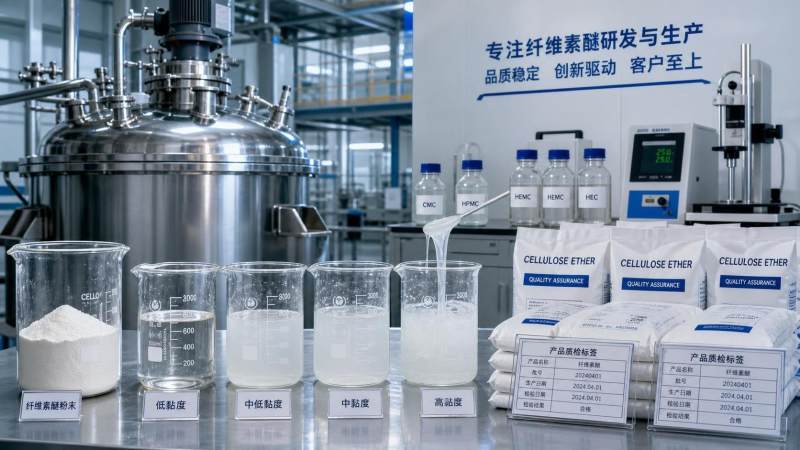
Почему различия между партиями CAS 9004-65-3 так явно проявляются в готовой продукции?
Для специалистов по контролю качества и безопасности CAS 9004-65-3 редко представляет проблему на бумаге. Обычно проблема проявляется непосредственно на производстве: одна партия ведет себя стабильно, а следующая слишком быстро загущается, медленнее диспергируется, удерживает воздух или изменяет открытое время. Такие изменения вызывают затруднения, поскольку материал все еще может выглядеть приемлемо по стандартному сертификату.
На практике небольшие различия в диапазоне вязкости, характере и степени замещения, влажности, размере частиц и содержании остаточных примесей могут изменить процесс гидратации материала и формирование реологических свойств. Рецептура, настроенная под характеристики одной партии, может вести себя иначе, если следующая партия поглощает воду с другой скоростью или развивает вязкость позже ожидаемого. В результате проблема затрагивает не только лабораторные испытания. Она может влиять на стабильность производства, удобство нанесения и однородность готового продукта, выпускаемого на рынок.
Какие свойства партии наиболее важны, когда характеристики продукта внезапно изменяются?
Если вы расследуете нестабильные характеристики CAS 9004-65-3, прежде всего следует обратить внимание на несколько свойств.
- Вязкость: Часто именно она становится первой предполагаемой причиной, но не единственной. Две партии с близкой номинальной вязкостью все равно могут по-разному вести себя при смешивании или нанесении.
- Степень и однородность замещения: Эти параметры влияют на водоудержание, термическое поведение, профиль растворимости и характер развития вязкости с течением времени.
- Содержание влаги: Повышенная или нестабильная влажность влияет на фактическое содержание активного вещества, сыпучесть, поведение при хранении и точность дозирования.
- Распределение частиц по размеру: Этот параметр изменяет скорость смачивания и может привести к тому, что одна партия растворяется легче, а другая образует комки.
- Остаточные соли или технологические примеси: Даже небольшие различия могут влиять на запах, цвет, совместимость и воспроизводимость процесса.
Распространенная ошибка — сосредоточиться только на заявленной марке вязкости. Для контроля качества это слишком узкий подход. Материал может соответствовать целевому значению вязкости и при этом настолько изменить поведение при нанесении, что это приведет к рекламациям или повторной обработке.
Является ли вязкость основным контролируемым параметром или соответствие вязкости все еще может скрывать риски?
Соответствие вязкости помогает, но не решает проблему полностью. В системах на основе простых эфиров целлюлозы кажущаяся вязкость является полезным инструментом предварительной оценки, но не дает полного прогноза эксплуатационных характеристик. Две партии могут находиться в одном диапазоне вязкости и при этом различаться по скорости гидратации, устойчивости к стеканию, водоудержанию или ощущениям на поверхности.
Это происходит потому, что вязкость является лишь одним из проявлений структуры полимера при заданных условиях испытания. В процессе материал может подвергаться другим воздействиям: смешиванию с высокой скоростью сдвига, замедленной гидратации, перепадам температуры, взаимодействию с цементом, наполнителями, солями, поверхностно-активными веществами или другими добавками. Если ваша команда сравнивает только одно значение вязкости в сертификате анализа, можно не заметить причину, по которой производственную линию становится сложнее контролировать.
Более эффективный подход заключается в том, чтобы дополнить контроль вязкости коротким набором испытаний, ориентированных на применение и отражающих особенности вашей собственной рецептуры. Именно так обычно становятся заметны скрытые различия.
Как различия между партиями проявляются в реальных производственных условиях?
Они редко проявляются в виде одной серьезной неисправности. Гораздо чаще это повторяющиеся небольшие операционные проблемы:
- Время смешивания увеличивается без каких-либо изменений рецептуры.
- Порошок диспергируется неравномерно и образует «рыбьи глаза» или частицы геля.
- Одинаковая дозировка приводит к другому показателю текучести или осадки.
- Продукт по-разному удерживает воду, что влияет на удобоукладываемость или характер высыхания.
- Операторы начинают неофициально корректировать количество добавляемой воды или последовательность смешивания, чтобы сохранить пригодность партии к использованию.
Последний момент особенно важен. После того как операторы начинают неофициально компенсировать отклонения, первоначальный источник различий становится сложнее отследить. В результате специалисты по контролю качества вынуждены анализировать несколько изменяющихся факторов вместо одного изменения сырья.
Как команда по контролю качества должна оценивать новую партию CAS 9004-65-3 перед выпуском?
Начните с документов поставщика, но не ограничивайтесь ими. Практическая входная оценка обычно включает проверку документов, подтверждение идентичности и испытание на пригодность к использованию в реальной рецептуре или в ходе валидированной лабораторной симуляции.
Решение о выпуске должно основываться на сравнении тенденций, а не на результате одного испытания. Если партия находится около границы вашей истории приемки, ограниченное производственное испытание часто оказывается полезнее, чем очередное общее обсуждение.
На что следует обращать внимание специалистам по безопасности, если одна партия ведет себя иначе, чем другая?
Воздействие на безопасность не ограничивается классификацией опасности. Различия между партиями могут изменить особенности обращения с материалом, влияющие на контроль воздействия и поддержание чистоты. Более мелкая или сухая партия может создавать больше взвешенной пыли при загрузке. Партия, которая плохо диспергируется, может привести к более длительному ручному вмешательству в работу смесителей. Изменения в склонности к слеживанию, сыпучести или поведении при опорожнении мешков также влияют на эргономические риски и риск загрязнения.
При оценке безопасности необходимо учитывать не только паспорт безопасности, но и то, отличается ли поведение партии при хранении, перемещении и смешивании. Если операторам приходится вручную разбивать комки, чаще открывать крышки оборудования или корректировать способы подачи, сценарий воздействия изменился, даже если наименование продукта осталось прежним.
Может ли производственный потенциал поставщика снизить различия между партиями?
Да, но только если оценивать этот потенциал конкретно. Для простых эфиров целлюлозы, таких как HPMC, контроль поставщика над стабильностью процесса, управлением диапазоном вязкости и стабильностью производства важнее тщательно сформулированных маркетинговых заявлений.
При сравнении поставщиков запрашивайте информацию, которая помогает обеспечивать регулярный контроль: диапазоны спецификаций, прослеживаемость партий, порядок работы с результатами, отклоняющимися от тенденции, а также возможность поставки марок, соответствующих вашему диапазону применения. Jinan Ludong Chemical Co., Ltd. занимается производством простых эфиров целлюлозы, располагает крупными производственными мощностями и предлагает широкий диапазон вязкости HPMC. С точки зрения снабжения это важно, поскольку стабильность зависит не только от номинального наименования продукта, но и от того, насколько тщательно производитель контролирует выпуск каждой марки в разных партиях.
Отделу закупок необходима не общая отметка «одобренный поставщик», а подтверждение того, что поставщик может стабильно поставлять один и тот же функциональный профиль, под который был валидирован ваш процесс.
Какие документы действительно помогают при возникновении спора по партии?
Команды часто собирают слишком много документов и при этом упускают решающие записи. В споре, связанном с CAS 9004-65-3, наиболее полезны документы, связывающие поступившую партию с выявленным изменением характеристик.
- Спецификация закупки, согласованная с поставщиком
- Сертификат анализа затронутой партии и партии с подтвержденными надлежащими характеристиками
- Записи входного контроля
- Результаты испытаний контрольного образца
- Производственный лист партии с указанием дозировки, времени смешивания, температуры и корректировок оператора
- Отчет о рекламации или отклонении, относящийся к конкретной готовой партии
Без этой цепочки обсуждение становится предположительным. При ее наличии можно определить, изменилось ли сырье, процесс или оба фактора одновременно.
Какие ошибки чаще всего допускают при расследовании изменений характеристик?
Снова и снова встречаются три ошибки. Первая — немедленно обвинять сырье, не проверив, изменяла ли производственная команда порядок смешивания, температуру воды, уровень сдвигового воздействия или время выдержки. Вторая — противоположная: считать, что проблема обязательно связана с процессом, поскольку сертификат анализа поставщика выглядит нормально. Третья — испытывать подозрительную партию отдельно, а не сравнивать ее непосредственно с сохраненной эталонной партией.
Именно при параллельном сравнении картина обычно становится яснее. Используйте одну и ту же рецептуру, одного и того же оператора, одинаковое качество воды, одинаковые настройки оборудования и минимально возможное количество изменяющихся факторов. Если различие сохраняется и в этих условиях, у вас появляется гораздо более убедительное основание для принятия решения по партии и обсуждения вопроса с поставщиком.
Когда партию следует перевести в более низкую категорию, ограничить или заблокировать?
Не каждое отклонение требует полного отказа от партии, однако некоторые партии не должны поступать в стандартное производство. Ограничительное решение обычно оправдано, если партия выходит за пределы утвержденной спецификации, демонстрирует воспроизводимое отклонение характеристик при проверочных испытаниях или вызывает изменения в обращении с материалом, к которым ваши действующие меры безопасности не были подготовлены.
Если материал остается технически пригодным к использованию, но ведет себя иначе, контролируемое понижение категории может быть разумным для менее чувствительных применений при условии, что это допускается вашей внутренней процедурой управления изменениями и сохраняется прослеживаемость. Если для соблюдения пределов характеристик материал вынуждает изменять рецептуру, это уже является признаком того, что партия не эквивалентна вашему валидированному стандарту.
Как наиболее практично предотвратить повторение проблем с CAS 9004-65-3?
Рассматривайте стабильность партии как функциональное требование, а не как деталь закупки. Постройте план контроля на основе свойств, которые действительно влияют на вашу рецептуру, и отслеживайте их для каждой партии. Сохраняйте контрольные образцы. Сравнивайте подозрительные партии с партиями с подтвержденными надлежащими характеристиками в одинаковых условиях испытаний. Убедитесь также, что отделы закупок, контроля качества, производства и безопасности анализируют один и тот же набор доказательств, а не ведут раздельные обсуждения.
Самое надежное правило просто: если партия CAS 9004-65-3 изменяет поведение материала при гидратации, смешивании или работе в вашем реальном процессе, недостаточно сказать, что она соответствует наименованию марки. Она должна соответствовать поведению, под которое был разработан ваш продукт.
Отправить запрос
Мы приветствуем сотрудничество с вами и будем развиваться вместе с вами.