

Как предотвратить потерю вязкости в моющих средствах на основе HPMC при хранении при 40°C
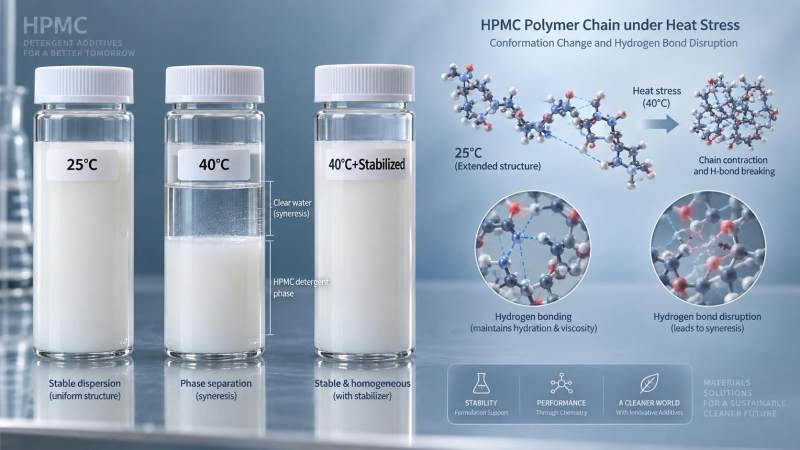
Падение вязкости в моющих средствах на основе HPMC, хранящихся при 40°C, — не теоретическая проблема, а регулярно возникающий сбой в эксплуатации. Разработчики рецептур наблюдают его как нестабильное загущение через две недели; руководители производства отмечают его как необходимость доработки партий; менеджеры складов сообщают о расслоении геля или синерезисе в паллетах, хранившихся в летние месяцы. Когда вязкость снижается на 30–70% при ускоренном хранении, моющее средство не соответствует реологическим требованиям, теряет способность удерживать абразивы или ферменты во взвешенном состоянии и часто вызывает жалобы клиентов на разделение фаз или плохое дозирование. Это не деградация вследствие микробного роста или изменения pH — это термическая дестабилизация сети HPMC, вызванная незначительными, но накопительными молекулярными изменениями.
Дело не только в «нагреве» — важно, как HPMC реагирует на длительное термическое воздействие
Термогелеобразующее поведение HPMC хорошо известно: при нагревании он образует гель, а при охлаждении вновь растворяется. Однако в рецептурах моющих средств, где HPMC выступает в качестве модификатора реологии, а не гелеобразователя, реальная проблема заключается не в самом образовании геля. Она состоит в необратимом разрушении микродоменов, связанных водородными связями, которые поддерживают вязкость в гидратированном состоянии. При 40°C, особенно в течение нескольких дней или недель, метильные и гидроксипропильные заместители претерпевают незначительную конформационную перестройку. Полимерная цепь сжимается, способность связывать воду снижается, а плотность переплетений уменьшается — неравномерно, а преимущественно в областях с низкой степенью замещения. Поэтому потеря вязкости не носит линейного характера: часто она остается стабильной в течение 7–10 дней, а затем резко ускоряется между 12-м и 21-м днем.
Это означает, что испытания срока годности при 25°C создают ложное ощущение уверенности. Реальные распределительные центры в Юго-Восточной Азии, на Ближнем Востоке или на юге США регулярно достигают 38–42°C в течение длительных периодов, а температура окружающей среды на неохлаждаемых складах в пиковый сезон превышает 40°C более чем на 6 часов ежедневно. Если ваш протокол испытаний на стабильность ограничивается 30°C/30 днями, вы подтверждаете характеристики в условиях, с которыми ваш продукт не столкнется.
Три условия, при которых разрушение почти неизбежно, и одно условие, которое его предотвращает
Падение вязкости не неизбежно, однако становится весьма вероятным при одновременном наличии любых двух из следующих условий:
- Смещение pH выше 9,5: Щелочные компоненты (карбонат натрия, силикаты) ускоряют гидролиз эфирных связей, особенно в сочетании с нагревом. Даже кратковременное воздействие pH >10 во время смешивания, характерное для высокопенящихся жидких основ моющих средств, может инициировать разрыв цепей еще до упаковки.
- Наличие электролитов с высокой ионной силой: Сульфат натрия, хлорид натрия или даже высокое содержание триполифосфата натрия (>8%) экранируют электростатическое отталкивание между цепями HPMC. Это способствует агрегации цепей при повышенной температуре с последующим необратимым осаждением при охлаждении.
- Низкая степень замещения (DS) & низкая молярная степень гидроксипропильного замещения (MS): Стандартный HPMC строительного класса (например, тип 60 с DS ~1,8 и MS ~0,2) не имеет достаточной гидрофобной защиты. Его основная цепь быстрее обезвоживается при 40°C, что приводит к уменьшению гидродинамического объема. Для марок, предназначенных для моющих средств, требуются DS ≥2,0 и MS ≥0,25 для сохранения целостности гидратационной оболочки при термической нагрузке.
Противовес? Точный контроль термической истории в процессе синтеза HPMC. Важна не только конечная вязкость, но и то, как полимер сушили, охлаждали и кондиционировали после реактора. Быстрая сушка горячим воздухом при температуре выше 85°C создает поверхностную сшивку, маскирующую нестабильность; медленная сушка в псевдоожиженном слое при ≤65°C сохраняет равномерное распределение заместителей и минимизирует остаточные напряжения. Эта разница не проявляется при измерении вязкости по Брукфильду при 25°C, но определяет, сохранится ли вязкость при 40°C в течение 60 дней или упадет уже к 18-му дню.
Что на практике действительно означает «стабильный»
Не полагайтесь на заявления «сохранение вязкости ≥90% после 30 дней при 40°C», не уточнив: при какой скорости сдвига проводилось измерение? С каким шпинделем? После какого времени выдержки? Многие поставщики приводят данные, используя шпиндель №3 при 6 об/мин — в условиях, при которых даже частично разрушенный HPMC кажется стабильным, поскольку вязкость при низком сдвиге маскирует структурное разрушение. В реальном использовании — при перекачивании насосом, дозировании через сопло или перемешивании в барабане стиральной машины — рецептура подвергается кратковременным высоким скоростям сдвига (100–500 с⁻¹). Если полимерная сеть не способна быстро восстанавливаться, вязкость резко падает в середине цикла.
Надежное испытание стабильности должно включать:
- Измерение по Брукфильду как при 6 об/мин (низкий сдвиг), так и при 60 об/мин (средний сдвиг) после 15-минутной выдержки после хранения;
- Визуальный контроль на наличие синерезиса (скопления воды), тягучести или зернистости;
- Реологический анализ (0,1–100 Па) для выявления снижения предела текучести или потери тиксотропного восстановления;
- Испытание центрифугированием (3000 об/мин, 15 мин) для количественной оценки оседания взвешенных твердых частиц, поскольку потеря вязкости напрямую коррелирует со снижением способности удерживать частицы во взвешенном состоянии.
Если ваш текущий HPMC проходит испытания при низком сдвиге, но не выдерживает центрифугирование или восстановление после высокого сдвига, вы наблюдаете не сбой рецептуры, а раннюю стадию разрушения, замаскированную методом измерения.
Где применимы добавки — и где они не помогают
Некоторые разработчики рецептур добавляют полиакрилаты или ассоциативные загустители для «повышения» вязкости. Это редко решает проблему термического разрушения — лишь откладывает ее выявление. Такие добавки маскируют основную деградацию HPMC, но не предотвращают ее. Более того, они могут влиять на стабильность ферментов или характеристики пены. Более эффективным решением является сочетание HPMC средиспергируемым полимерным порошком, который повышает целостность пленкообразования и снижает межфазное натяжение между дисперсными фазами, улучшая общую коллоидную стабильность без маскирования термических ограничений HPMC.
Однако добавки не заменяют правильный выбор HPMC. Ни один стабилизатор не компенсирует недостаточную MS или чрезмерное содержание остаточной щелочи. В первую очередь сосредоточьтесь на архитектуре полимера, а не на временных решениях в рецептуре.
Практические следующие шаги
Начните с одной проверки: возьмите три последние партии вашей текущей марки HPMC для моющих средств. Проведите параллельные испытания при 40°C/60 дней — не только на вязкость, но и на центрифугирование и восстановление после высокого сдвига. Сравните результаты с базовыми спецификациями. Если потеря вязкости >15% происходит до 30-го дня или синерезис появляется до 25-го дня, ваша текущая марка не подходит для рынков с термической нагрузкой.
При поиске материала для замены отдавайте приоритет поставщикам, которые:
- Указывают значения DS и MS, а не только «марка для моющих средств»;
- Предоставляют данные по вязкости при 25°C и 40°C, измеренной при ≥60 об/мин;
- Раскрывают метод сушки и кондиционирование после обработки;
- Предоставляют отчеты о стабильности от партии к партии, охватывающие равномерность замещения (посредством ЯМР или анализа метилирования), а не только вязкость.
Термическая стабильность HPMC не является функцией только молекулярной массы. Она определяется однородностью замещения, кинетикой сушки и остаточной химией процесса. Рассматривайте ее как критический параметр сырья, а не второстепенную спецификацию.
Отправить запрос
Мы приветствуем сотрудничество с вами и будем развиваться вместе с вами.